Mẫu con dấu nhà thuốc và những nội dung cần thể hiện
Con dấu nhà thuốc là công cụ làm việc quen thuộc của dược sĩ đứng quầy, nhân viên bán lẻ thuốc và người quản lý chuyên môn.
Khắc dấu công ty · dấu kỹ thuật · giao hàng tận nơi trên toàn quốc
Hướng dẫn
Khi bạn cần xử lý giấy tờ hàng ngày, việc đóng dấu giúp hoàn tất công việc trên văn bản mà không phải viết tay lặp lại. Đọc bài viết đầy đủ để biết thêm.
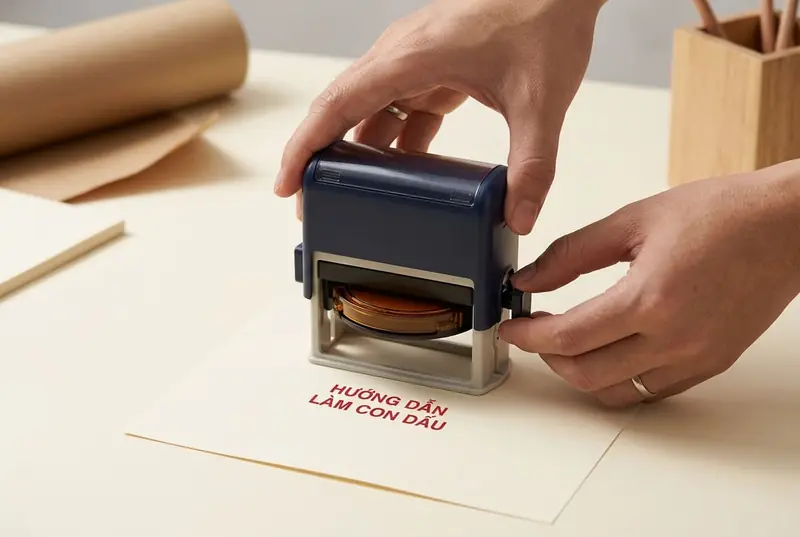
Khi bạn cần xử lý giấy tờ hàng ngày, việc đóng dấu giúp hoàn tất công việc trên văn bản mà không phải viết tay lặp lại. Một con dấu rõ nét đòi hỏi quá trình xử lý kỹ thuật cẩn thận, từ khâu chuẩn bị thông tin, dàn trang đồ họa cho đến lúc vận hành máy cắt mặt dấu.
Nhiều người khi đặt dấu lần đầu thường lúng túng về giấy tờ thủ tục, băn khoăn về kích thước phôi hoặc chưa phân biệt được các loại mực dùng cho từng bề mặt. Việc hiểu rõ từng bước chế tác giúp bạn chủ động chuẩn bị nội dung, kiểm soát chất lượng mộc dấu và tránh việc phải làm lại nhiều lần.
Mỗi chất liệu phôi dấu đều có những đặc tính cơ học riêng biệt, đòi hỏi lực dập và cách cấp mực phù hợp. Bài viết này hướng dẫn chi tiết toàn bộ các khâu thực hiện tại xưởng, kèm theo kinh nghiệm xử lý sự cố trong quá trình sử dụng con dấu thực tế.
Trước khi bắt tay vào việc đặt hàng, bạn cần xác định rõ mục đích dùng con dấu để phân loại hồ sơ phù hợp. Những con dấu phục vụ công việc nội bộ như Dấu tên hay Khắc dấu chữ ký không yêu cầu thủ tục hành chính phức tạp. Bạn chỉ cần gửi nội dung chữ hoặc ảnh chụp mẫu chữ ký rõ nét trên nền giấy trắng để thợ tiến hành số hóa.
Đối với các loại mộc có giá trị pháp lý, bạn cần chuẩn bị đầy đủ hồ sơ đối chiếu trước khi xưởng sản xuất phôi mộc. Trong phạm vi doanh nghiệp thành lập theo Luật Doanh nghiệp 2020, doanh nghiệp có quyền tự quyết định loại dấu, số lượng, hình thức và nội dung con dấu theo quy định tại Điều 43 được đăng tải trên Cổng thông tin điện tử Chính phủ. Khi làm Dấu tròn công ty, nội dung thể hiện bắt buộc phải trùng khớp với tên và mã số trên giấy chứng nhận đăng ký kinh doanh.
Trong phạm vi cơ sở sản xuất con dấu thuộc ngành, nghề đầu tư kinh doanh có điều kiện về an ninh, trật tự, việc sản xuất con dấu phải tuân thủ các quy định tại Điều 26 Nghị định 96/2016/NĐ-CP được công bố trên Cổng thông tin điện tử Chính phủ. Khi đặt dấu pháp nhân, người liên hệ cần xuất trình bản sao giấy phép đăng ký kinh doanh và giấy tờ tùy thân của người đại diện hợp pháp. Việc lưu trữ hồ sơ giúp cơ sở đối chiếu chính xác thông tin, ngăn chặn tình trạng làm sai lệch nội dung pháp lý đã đăng ký.
Khâu chuẩn bị văn bản đòi hỏi bạn phải kiểm tra kỹ từng dấu câu, chữ viết hoa và khoảng cách giữa các từ. Bạn nên soạn sẵn nội dung thành văn bản điện tử, tránh viết tay nguệch ngoạc gửi qua ảnh chụp vì rất dễ làm thợ nhìn nhầm ký tự. Đối với các mẫu có chứa biểu trưng, bạn nên xuất file vector dạng nét để máy khắc nhận diện đường biên chuẩn xác.
Nếu bạn muốn tự học cách khắc dấu thủ công bằng tay tại nhà, việc chuẩn bị một bản vẽ đảo ngược trên giấy can là khâu không thể thiếu. Chữ viết trên con dấu luôn phải đảo ngược gương so với bản in ra giấy, nếu vẽ xuôi chiều thì bản đóng dấu sẽ bị ngược hoàn toàn. Thợ thủ công thường in mẫu ra giấy, sau đó dùng dung dịch chuyển nét hoặc chà bút chì để ép hình ảnh sang mặt phôi cao su trước khi dùng dao trổ.
Việc chuẩn bị màu mực cũng cần được tính toán dựa trên mục đích sử dụng con dấu. Dấu tên cá nhân có thể dùng mực xanh hoặc mực đỏ tùy thói quen, nhưng dấu chức danh hay dấu phê duyệt hồ sơ thường dùng mực đỏ để dễ nhận biết trên nền giấy trắng. Bạn nên nói rõ yêu cầu màu sắc ngay từ đầu để xưởng nạp đúng loại mực vào khay chứa.
Độ dày của nét chữ trong bản thiết kế ban đầu cũng cần được lưu tâm. Những nét chữ quá mảnh sẽ khó đứng vững khi chịu lực ép, còn nét chữ quá dày lại dễ giữ nhiều mực gây nhòe giấy. Khi chuẩn bị bản vẽ, thợ sẽ điều chỉnh độ đậm vừa phải để nét chữ khi đóng xuống giấy đạt độ rõ ràng cao.
Khi bạn chuẩn bị đầy đủ nội dung, đúng giấy tờ và thống nhất màu mực, việc gia công sẽ diễn ra liền mạch. Sự chuẩn bị cẩn thận ở bước đầu tiên này giúp tiết kiệm thời gian chỉnh sửa, giảm thiểu rủi ro sai sót thông tin trên mặt dấu thành phẩm.
Quá trình chế tác một con dấu bao gồm nhiều thao tác kỹ thuật nối tiếp nhau, từ việc dựng hình trên máy tính cho đến lúc dập thử nghiệm. Người thợ cần kiểm soát chặt chẽ từng công đoạn để mặt cao su đạt độ sâu tiêu chuẩn, vừa giữ mực tốt lại vừa không để lem sang phần nền.
Dù sử dụng máy móc tự động hay thao tác thủ công, người làm dấu đều phải nắm vững nguyên lý âm dương của bản in. Phần nổi nhận mực và ép lên giấy, trong khi phần chìm bị triệt tiêu để tạo khoảng trắng sạch sẽ xung quanh chữ viết.
Dưới đây là các bước cụ thể trong quy trình sản xuất một con dấu hoàn chỉnh tại xưởng gia công.
Ở bước đầu tiên, người thợ tiếp nhận chuỗi ký tự, kích thước mong muốn và môi trường sử dụng thực tế từ khách hàng. Tùy vào độ dài của văn bản, thợ sẽ tư vấn kích thước khung chứa phù hợp để các con chữ không bị ép quá sát mép. Nếu bạn cần mang con dấu đi lại nhiều, dòng Dấu liền mực (Shiny, Trodat, Colop) với cấu trúc đóng nắp gọn gàng là lựa chọn rất tiện lợi.
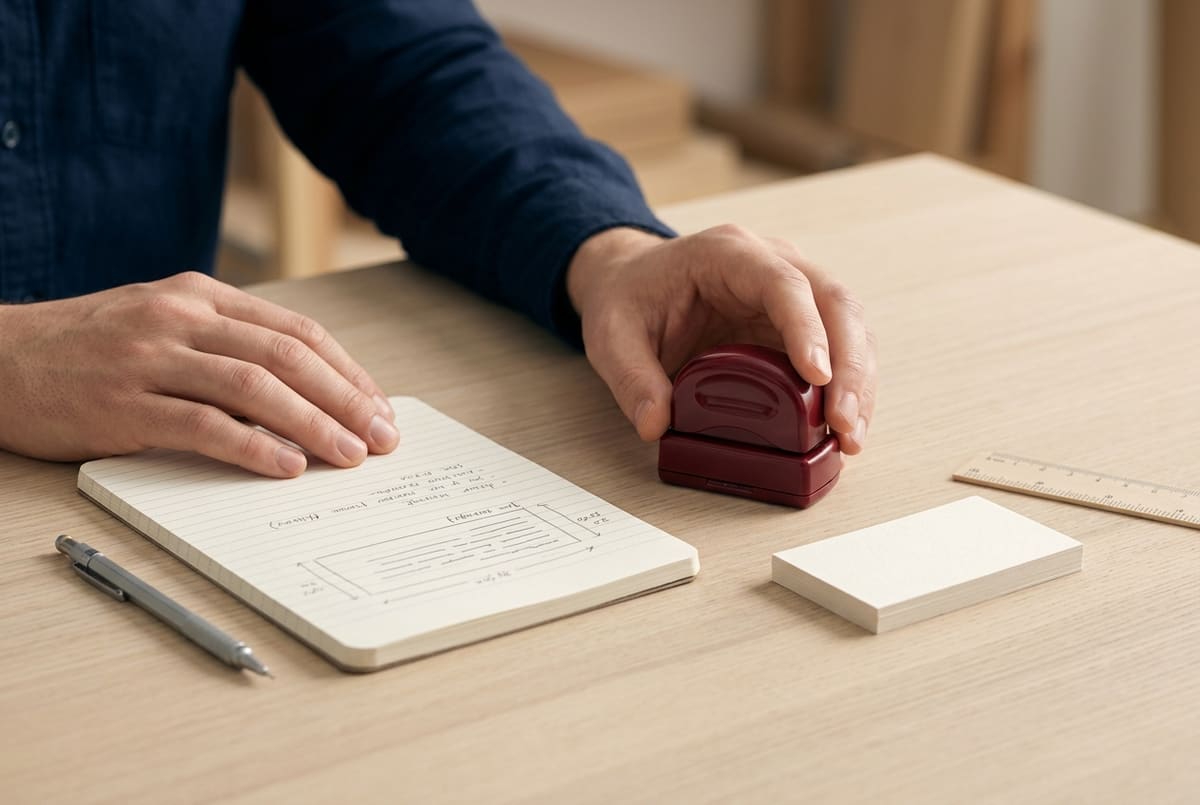
Trường hợp bạn cần đóng những khung bảng lớn trên thùng giấy hoặc bản vẽ kỹ thuật như Khắc dấu hoàn công, cán gỗ chấm mực ngoài sẽ phù hợp hơn thân hộp lật tự động. Hộp lật nhựa chỉ phù hợp với các kích thước cỡ vừa, nếu diện tích mặt mộc quá lớn thì lực lò xo sẽ không đủ sức dàn đều mực ra bốn góc. Thợ xưởng sẽ giải thích rõ điểm này để bạn chọn đúng loại thân dấu ngay từ đầu.
Việc chọn chất liệu phôi cao su cũng bắt đầu từ khâu này, dựa trên loại mực mà bạn dự định sử dụng. Nếu bạn chỉ đóng dấu lên giấy in văn phòng thông thường, phôi cao su tiêu chuẩn dùng với mực nước là giải pháp kinh tế. Nếu bạn cần đóng dấu lên bề mặt trơn như nilon hay kim loại, thợ phải chọn phôi cao su chịu được dung môi dầu mà không bị mủn rách.
Thợ cũng kiểm tra xem bạn có cần dùng kèm các tính năng phụ trợ như ngày tháng xoay đổi hay không. Những con dấu tích hợp cơ cấu số xoay đòi hỏi kích thước khung hộp riêng biệt để các bánh răng kim loại không cọ xát vào mặt chữ cố định. Việc thống nhất rõ quy cách từ bước đầu giúp quá trình chọn phôi hộp diễn ra chuẩn xác.
Sau khi đã chốt xong kiểu cán và kích thước vỏ hộp, thợ sẽ chuyển dữ liệu sang bộ phận đồ họa. Đây là khâu nền tảng, định hình toàn bộ kích thước vật lý và cấu trúc chuyển động của con dấu sau này.
Sau khi thống nhất quy cách, thợ thiết kế tiến hành dựng ma két chữ trên phần mềm đồ họa vi tính chuyên ngành. Từng ký tự được căn chỉnh độ cao, độ rộng và khoảng cách dòng sao cho bố cục tổng thể cân đối trong khung giới hạn. Kiểu phông chữ được lựa chọn kỹ lưỡng, đảm bảo nét chữ đứng thẳng hoặc nghiêng theo đúng yêu cầu đã thỏa thuận.
Trong hướng dẫn làm con dấu thực tế, việc kiểm tra chính tả là khâu quan trọng để tránh lãng phí vật tư. Thợ sẽ gửi bản vẽ mẫu qua kênh trao đổi thông tin để bạn đọc lại từng chữ, kiểm tra số thứ tự, mã số thuế hoặc chức danh. Bạn cần đối chiếu cẩn thận từng chi tiết nhỏ trước khi xác nhận đồng ý để xưởng xuất lệnh khắc.
Đối với những con dấu có viền khung bao quanh, thợ phải tính toán độ dày đường viền sao cho cân xứng với độ đậm của con chữ. Viền quá dày sẽ hút nhiều mực và lấn át nội dung, trong khi viền quá mỏng lại dễ bị mẻ gãy khi dập lực mạnh. Người thiết kế sẽ cân bằng tỉ lệ giữa viền và chữ để bản in sau cùng hài hòa nhất.
Sau khi khách hàng duyệt bản ma két, file đồ họa sẽ được chuyển sang dạng âm bản hoặc vector đơn sắc. Mọi hiệu ứng màu sắc đều được quy về hai sắc thái đen và trắng tuyệt đối, giúp máy khắc nhận diện chính xác vùng cần đốt bỏ và vùng cần giữ lại. Dữ liệu sau đó được nạp vào phần mềm điều khiển của máy gia công nhiệt hoặc máy laser.
Thao tác đối chiếu kỹ ở bước thiết kế giúp loại bỏ hoàn toàn các lỗi sai sót về mặt nội dung chữ viết. Khi lệnh đã được gửi tới đầu khắc, việc chỉnh sửa sẽ không thể thực hiện được nữa mà phải làm lại từ đầu trên phôi mới.
Bước tiếp theo là tiến hành cắt gọt cơ học hoặc đốt nhiệt bề mặt cao su để tạo hình con chữ nổi. Trong phương pháp hiện đại, thợ đặt tấm cao su phẳng lên bàn máy laser, căn chỉnh tiêu cự thấu kính và thiết lập tốc độ quét phù hợp. Tia năng lượng tập trung sẽ đốt cháy phần vật liệu thừa xung quanh, tạo nên các rãnh sâu ngăn cách giữa các nét chữ.
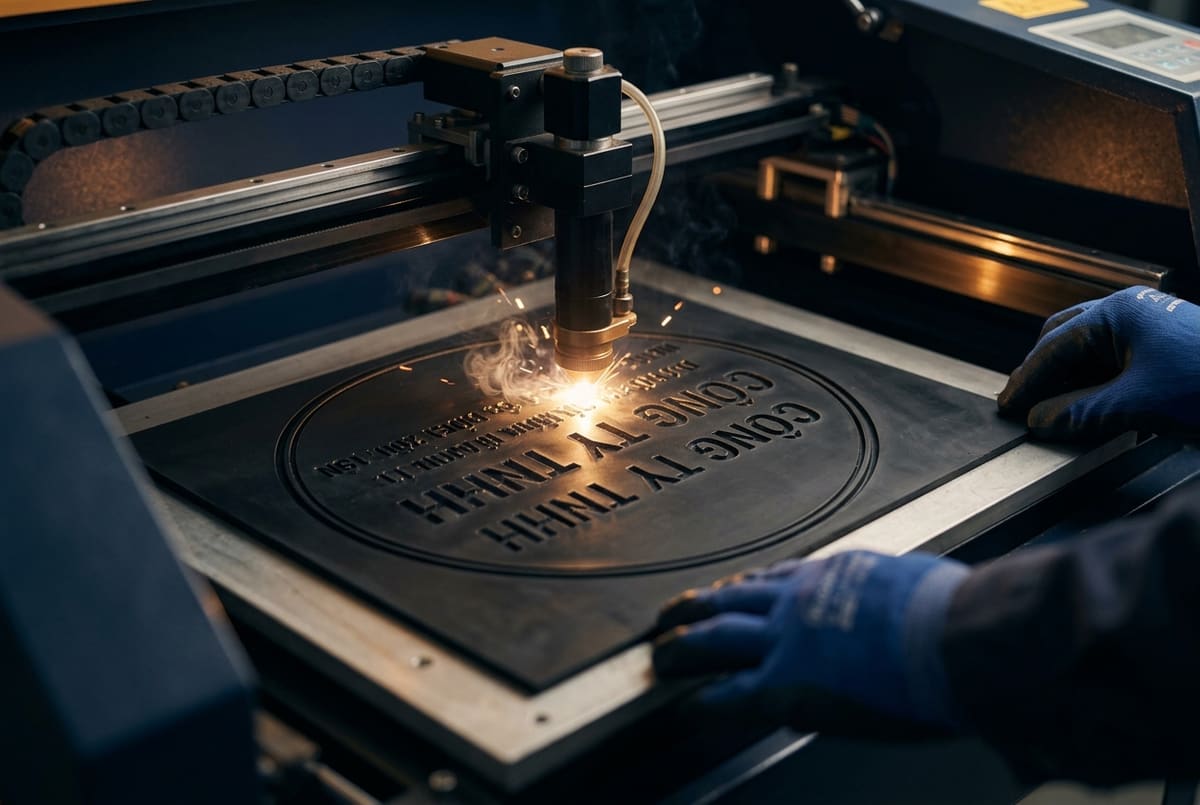
Nếu bạn tìm hiểu cách khắc dấu thủ công, bước này đòi hỏi sự khéo léo của đôi tay cùng các loại dao trổ chữ V và chữ U. Người thợ khắc tay sẽ khoét bỏ từng mảng cao su thừa xung quanh nét mực, cẩn thận nghiêng lưỡi dao một góc vừa phải để chân chữ có độ choãi vững chắc. Khắc thủ công tốn nhiều thời gian và đòi hỏi sự kiên nhẫn cao, thích hợp cho các con dấu mỹ thuật hoặc triện chữ mang tính cá nhân.
Trong quá trình máy laser làm việc, hệ thống quạt hút gió liên tục hút khói và bụi cao su ra ngoài để tránh làm mờ thấu kính. Thợ theo dõi vết cắt để đảm bảo rãnh khắc có độ sâu đồng đều, vách chữ thẳng đứng và không bị cháy xém mép biên. Độ sâu của rãnh chữ phải vừa đủ để khi tiếp xúc với mút mực, chỉ có bề mặt chữ chạm mực chứ đáy rãnh không bị dính màu.
Sau khi tia nhiệt quét xong toàn bộ nội dung, tấm phôi cao su được lấy ra khỏi buồng máy để làm sạch. Bề mặt con dấu lúc này thường bám một lớp muội than mịn do vật liệu cao su bị đốt cháy sinh ra. Thợ sẽ dùng dung dịch vệ sinh và bàn chải sợi mềm chà nhẹ khắp các kẽ chữ, loại bỏ hết bụi bẩn rồi sấy khô hoàn toàn.
Công đoạn làm sạch mặt mộc giúp loại bỏ mọi mạt vụn cao su còn sót lại trong rãnh chữ. Mặt dấu cao su sau khi khô ráo sẽ lộ rõ các chi tiết sắc sảo, sẵn sàng cho khâu lắp ghép vào cán cầm.
Sau khi làm sạch và sấy khô, mặt cao su được cắt rời khỏi tấm phôi lớn theo đúng đường viền của giá đỡ. Thợ dùng dao cắt tỉa gọn gàng các cạnh mép, không để cao su thừa chìa ra ngoài khung dán. Đế xoay của hộp dấu được dán sẵn một lớp băng keo xốp chuyên dụng có độ bám dính cao và độ đàn hồi tốt.
Thợ đặt miếng cao su đã khắc vào vị trí trung tâm của đế dán, căn chỉnh thật phẳng để không bị lệch góc hay phồng rộp. Nếu mặt dán bị nghiêng dù chỉ một chút, con dấu khi đóng xuống sẽ bị hiện tượng một bên đậm mực còn một bên mất nét. Lực ấn khi dán mặt mộc cần phân bổ đều khắp các cạnh để lớp keo dính chặt vào đế nhựa.
Tiếp theo, thợ tháo khay chứa mực ra khỏi thân hộp lật để tiến hành nạp lượng mực đầu tiên. Khay nỉ cần được châm từng giọt mực phủ đều từ từ trên khắp bề mặt đệm mút. Thợ không châm quá nhiều mực trong một lần vì mực thừa sẽ không kịp thấm sâu vào lõi bông, dễ gây tràn lem khi lắp vào máy.
Sau khi mực đã ngấm đều vào khay mút, thợ cẩn thận trượt khay trở lại rãnh dẫn hướng trên thân cán dấu. Khay mực phải khớp đúng vào chốt hãm để không bị xô lệch khi trục xoay vận hành. Cụm cơ khí lúc này đã hoàn chỉnh, mặt cao su tự động áp sát vào đệm mút để nhận mực sẵn sàng cho thao tác dập.
Khâu lắp ráp đòi hỏi sự chính xác về mặt định vị và căn chỉnh lực ép. Một con dấu được dán ngay ngắn sẽ tạo tiền đề tốt cho vết đóng vuông vức trên mặt giấy tờ.
Bước cuối cùng trong quy trình sản xuất là dập thử mẫu nhiều lần trên giấy trắng để kiểm tra chất lượng bản in. Thợ đặt con dấu vuông góc với mặt bàn phẳng, dập dứt khoát vài lần để mực dàn đều lên các đỉnh chữ mới cắt. Những nhát dập đầu tiên giúp làm sạch các phân tử bụi mịn li ti còn bám trên đỉnh chữ cao su.
Thợ quan sát kỹ vết mực in ra dưới ánh sáng tốt để đánh giá độ đồng đều của từng con chữ. Nét chữ đạt chuẩn phải liền mạch, các góc bo viền không bị đứt quãng và không xuất hiện các đốm lem nhem ở khoảng trắng. Nếu phát hiện nét chữ bị mờ ở một góc, thợ sẽ kiểm tra lại độ phẳng của lớp keo dán dưới đáy mặt mộc.
Trường hợp vết đóng quá đậm khiến các nét chữ dính vào nhau, thợ sẽ dùng giấy thấm bớt lượng mực dư trên khay nỉ. Ngược lại, nếu vết dập bị nhạt màu do mút chưa đủ ẩm, khay mực sẽ được bổ sung thêm vài giọt mực chuyên dụng. Cơ cấu lò xo trợ lực hai bên cũng được kiểm tra độ nảy để đảm bảo con dấu vận hành êm ái, không bị kẹt rít.
Khi bản in thử nghiệm đạt độ sắc nét và ổn định, thợ lau sạch vỏ nhựa bên ngoài bằng khăn mềm. Con dấu được đóng một nhát mẫu lên tem nhãn nhỏ gắn ở cửa sổ quan sát phía trên hộp để người dùng dễ nhận biết nội dung bên trong. Sản phẩm sau đó được đóng hộp hoàn chỉnh, sẵn sàng bàn giao cho người sử dụng.
Quy trình dập thử nghiệm là bước chốt chặn kiểm soát chất lượng của toàn bộ quá trình sản xuất. Nhờ khâu thử nghiệm này, những lỗi cơ học nhỏ đều được phát hiện và xử lý ngay tại bàn thợ.
Trong quá trình sử dụng con dấu tại văn phòng, người dùng đôi khi gặp phải các hiện tượng nhòe mực, mất nét hoặc kẹt khớp bấm. Những sự cố này phần lớn bắt nguồn từ thói quen châm mực chưa đúng cách hoặc do đặt con dấu trên bề mặt không phù hợp.
Hiểu rõ nguyên nhân của từng lỗi cụ thể giúp bạn nhanh chóng khắc phục vấn đề ngay tại chỗ. Điều này giúp vết đóng luôn sạch đẹp, đồng thời duy trì độ bền cho cơ cấu cơ học của con dấu.
Dưới đây là ba lỗi phổ biến cùng các bước xử lý kỹ thuật tương ứng.
Lỗi phổ biến là nét chữ bị nhòe nhoẹt, mực loang lổ ra ngoài viền khiến chữ bị dính chùm vào nhau. Nguyên nhân chủ yếu do người dùng đổ quá nhiều mực vào khay nỉ trong một lần châm, làm mực bị ứ đọng trên bề mặt. Khi dập mạnh xuống, lớp mực thừa bị ép tràn vào các rãnh lõm của mặt cao su và quệt xuống giấy. Một nguyên nhân khác là việc dùng sai loại mực, chẳng hạn đổ mực bút lông có gốc dung môi loãng vào khay dấu liền mực. Cách khắc phục là bạn tháo khay mực ra, dùng giấy ăn khô thấm bớt lớp mực ứ trên bề mặt cho đến khi đệm mút ráo bớt rồi đóng thử lại.
Lỗi thứ hai là con dấu bị mất góc, một phần chữ bị mờ tịt hoặc đứt nét không thể đọc rõ ràng. Lỗi này thường xuất hiện khi bạn dán lại mặt cao su bị lệch độ cao, khiến một bên mặt mộc không chạm tới giấy khi dập. Ngoài ra, việc đặt tập giấy lên mặt bàn gồ ghề hoặc đóng dấu trên mép kẹp tài liệu cũng khiến lực ép bị phân bổ không đều. Đối với các con dấu đã dùng, đệm mút bên trong có thể bị lõm sâu thành hình chữ khiến mực không tiếp xúc được với đỉnh cao su. Bạn cần kê giấy lên một mặt phẳng cứng, hoặc tháo khay mực ra kiểm tra để thay thế khay đệm mới nếu bề mặt nỉ đã bị chai cứng.
Lỗi thứ ba là cán dấu bị kẹt cứng, sau khi ấn xuống thì hộp dấu không tự nảy lên vị trí ban đầu. Nguyên nhân thường do bụi giấy, cát bẩn hoặc sợi vải bám vào hai thanh rãnh trượt dọc hai bên sườn thân hộp. Khi người dùng bấm con dấu với lực xiên lệch góc, khớp lật bên trong có thể bị trật khỏi rãnh dẫn hướng làm toàn bộ cơ cấu bị bó chặt. Bạn tuyệt đối không nên dùng vật cứng gõ mạnh vào thân hộp vì sẽ làm gãy các lẫy nhựa mỏng bên trong. Cách xử lý là bóp nhẹ hai nút chốt hãm ở hai bên hông để nhả lẫy, kéo nhẹ thân trượt lên rồi dùng chổi lông quét sạch bụi bẩn bám dọc hai thanh ray trượt.
Việc nhận biết sớm các dấu hiệu sai hỏng giúp bạn tránh làm hư hại thêm các bộ phận cơ khí khác của con dấu. Đa phần các lỗi nhỏ đều có thể tự xử lý nhanh nếu bạn thao tác đúng cách và nhẹ nhàng.
Hiện nay, các xưởng sản xuất con dấu thường áp dụng hai phương pháp gia công mặt mộc chính là khắc laser trên phôi cao su và đổ keo polymer nhạy sáng. Mỗi phương pháp có những đặc thù riêng về mặt kỹ thuật gia công, độ bền cơ học và chi phí vật tư ban đầu.
Bên cạnh đó, phương pháp khắc dấu thủ công bằng tay trên phôi tẩy hoặc gỗ mềm vẫn được một số người yêu thích làm đồ handmade duy trì. Mỗi giải pháp đều hướng tới những nhóm đối tượng và mục đích sử dụng khác nhau trong đời sống.
Dưới đây là những so sánh cụ thể về từng phương pháp để bạn cân nhắc lựa chọn giải pháp phù hợp với công việc.
Phương pháp khắc laser nhiệt sử dụng chùm tia tập trung để bốc hơi các mảng cao su thừa theo tọa độ đồ họa từ máy tính. Mặt mộc làm từ cao su chịu nhiệt có độ đàn hồi cơ học tốt, giữ được nét chữ thanh mảnh và vách chữ rất cứng cáp khi dập liên tục. Đặc tính của cao su chịu dầu giúp mặt dấu dùng được với nhiều loại mực khác nhau, từ mực nước văn phòng đến các dòng mực gốc cồn nhanh khô. Nhược điểm của giải pháp khắc laser là mức đầu tư máy móc ban đầu tại xưởng khá lớn, đòi hỏi hệ thống thông gió xử lý khói bụi bài bản.
Phương pháp đổ keo polymer dựa trên nguyên lý quang hóa, sử dụng tấm phim âm bản đặt lên lớp keo lỏng rồi chiếu đèn cực tím để làm đông cứng phần chữ. Sau khi phơi sáng, thợ dùng nước xà phòng để rửa trôi phần keo lỏng không tiếp xúc với ánh sáng, để lại bề mặt chữ nổi. Giải pháp đổ keo polymer có chi phí đầu tư thiết bị ban đầu thấp, quy trình làm tương đối đơn giản và không phát sinh mùi khói khét trong quá trình chế tác. Tuy nhiên, mặt mộc polymer có độ bền kém hơn cao su, dễ bị nhão hoặc co ngót khi gặp thời tiết nóng, và hoàn toàn không tương thích với các dòng mực có gốc dung môi dầu.
Phương pháp khắc dấu thủ công bằng tay lại là một hướng đi mang tính nghệ thuật và cá nhân hóa. Người làm dấu sử dụng dao trổ chuyên dụng để gọt tỉa từng nét chữ trên phôi tẩy cao su hoặc các thớ gỗ mịn. Cách khắc con dấu thủ công đòi hỏi sự tỉ mỉ, thời gian gia công lâu và khó tạo ra những nét chữ nhỏ có tính quy chuẩn cao. Tuy vậy, dấu khắc tay mang lại vẻ đẹp mộc mạc, độc bản, rất thích hợp cho các dấu ấn cá nhân trang trí sổ tay hoặc thư từ lưu niệm.
Để bạn dễ hình dung và so sánh giữa các phương pháp chế tác mặt mộc này, bảng dưới đây tóm tắt các đặc tính kỹ thuật cơ bản của từng giải pháp:
| Tiêu chí so sánh | Khắc laser trên cao su | Đổ keo polymer quang hóa | Khắc thủ công bằng tay |
|---|---|---|---|
| Độ sắc nét của chi tiết | Đường nét mảnh, chi tiết rất sắc | Nét chữ mức độ vừa phải | Phụ thuộc hoàn toàn vào tay nghề |
| Độ bền khi dùng liên tục | Chịu lực dập tốt, khó mòn vẹt | Dễ xẹp nét sau thời gian dài | Dễ sứt mẻ nếu phôi tẩy quá mềm |
| Tính tương thích với mực | Dùng được cả mực nước và mực dầu | Chỉ dùng được với mực nước | Thường dùng với khay mực màu mỹ thuật |
| Mức độ đầu tư thiết bị | Máy móc hiện đại, đầu tư lớn | Máy phơi bản đơn giản, vốn thấp | Dụng cụ dao trổ thủ công cơ bản |
| Mục đích sử dụng phù hợp | Dấu pháp lý, dấu văn phòng thường ngày | Dấu nội bộ, dấu dùng ngắn hạn | Dấu trang trí sổ, ấn triện thủ công |
Việc cân nhắc giữa độ bền sử dụng và chi phí giúp bạn chọn đúng công nghệ gia công mặt mộc cho con dấu của mình. Chọn đúng chất liệu ngay từ đầu giúp con dấu hoạt động bền bỉ, hạn chế tối đa việc phải thay phôi giữa chừng.
Dấu liền mực và dấu chấm mực ngoài là hai cấu cấu cơ học phục vụ hai phong cách làm việc hoàn toàn khác biệt. Dấu liền mực được thiết kế để phục vụ việc đóng dấu văn phòng lặp đi lặp lại với tốc độ nhanh và vệ sinh sạch sẽ.
Hộp dấu liền mực tích hợp sẵn khay mực và trục lật bên trong thân nhựa, giúp mặt cao su tự động thấm mực sau mỗi lần thao tác. Bạn chỉ cần ấn một lực nhẹ là con dấu đã hoàn thành việc đóng mộc mà không sợ mực dính ra ngón tay hay mặt bàn. Thiết kế thân hộp khép kín còn giúp mặt chữ cao su tránh được bụi bẩn trong không khí, giữ cho vết dập luôn sắc nét.
Ngược lại, con dấu cán gỗ chấm mực rời là giải pháp phù hợp khi bạn cần đóng những kích thước bản vẽ rất lớn. Những con dấu có chiều dài lớn hoặc khung bảng biểu nhiều ô thường vượt quá giới hạn của các loại hộp lật nhựa thông thường. Cán gỗ nguyên khối cứng cáp cho phép bạn dùng lực tay ấn mạnh lên các bề mặt nhám như bao bì xi măng, thùng carton dày mà không lo gãy lẫy nhựa.
Dấu chấm mực ngoài cũng cho phép bạn linh hoạt thay đổi màu mực bằng cách chấm vào các khay mực rời khác nhau mà không cần tháo lắp khay chứa. Nếu môi trường làm việc của bạn ở ngoài công trường nhiều cát bụi, cán gỗ chấm mực ngoài sẽ ít bị kẹt cơ cấu hơn so với thân hộp nhựa có ray trượt.
Tùy vào diện tích văn bản và môi trường đóng dấu, bạn có thể lựa chọn kiểu cán cầm tương ứng để đạt hiệu quả công việc cao nhất. Việc chọn đúng quy cách cán dấu giúp thao tác của bạn luôn thuận tiện và hạn chế hư hỏng không đáng có.
Sau một thời gian sử dụng, khay mực của con dấu sẽ cạn dần và cần được tiếp thêm mực mới để vết dập không bị nhạt màu. Việc châm mực đúng thao tác kỹ thuật giúp kéo dài tuổi thọ của đệm mút và không làm bẩn thân hộp.
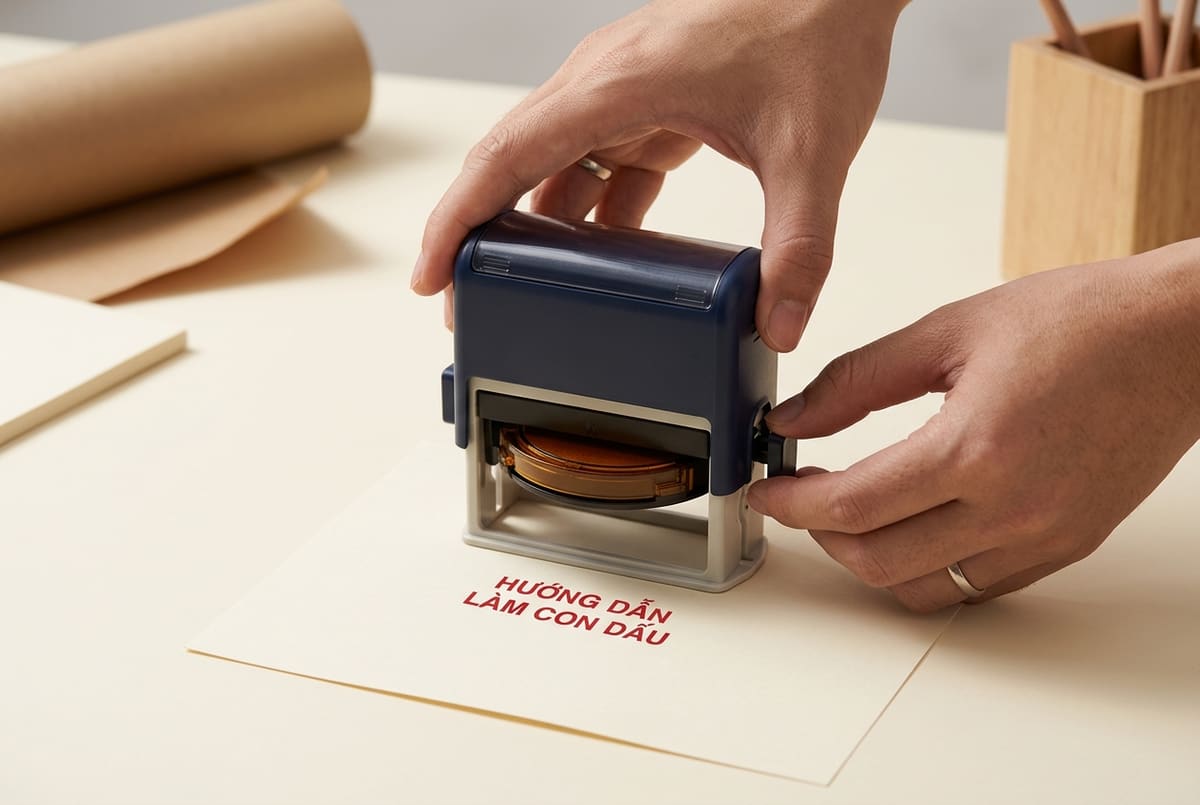
Để tháo khay mực ra khỏi con dấu liền mực, bạn dùng một tay ấn nhẹ thân dấu xuống một khoảng ngắn cho mặt cao su tách khỏi đệm mút. Tay còn lại bấm nhẹ vào hai chốt hãm ở hai bên hông để khóa thân dấu ở vị trí lơ lửng. Lúc này, bạn chỉ cần dùng ngón tay đẩy nhẹ cạnh khay mực từ phía sau để khay trượt ra ngoài rãnh dẫn hướng.
Khi châm mực, bạn nhỏ từng giọt mực chuyên dụng cách đều nhau trên bề mặt đệm mút nỉ, tránh đổ dồn một chỗ làm mực tràn mép. Hãy đợi khoảng một đến hai phút để dung dịch mực thấm sâu hoàn toàn vào các sợi bông bên dưới trước khi lắp trở lại thân hộp. Bạn trượt khay mực vào đúng rãnh dẫn hướng cho đến khi nghe tiếng tách nhẹ của ngàm khóa rồi ấn nhẹ thân dấu để nhả chốt hãm.
Về cách bảo quản, bạn nên cất con dấu ở nơi khô ráo, thoáng mát, tránh ánh nắng mặt trời chiếu trực tiếp làm cao su bị giòn nứt. Bạn không nên để con dấu gần các nguồn phát nhiệt cao vì nhiệt độ có thể làm biến dạng vỏ nhựa và khiến dung môi mực bốc hơi nhanh. Nếu không sử dụng con dấu trong thời gian dài, bạn có thể bấm khóa chốt hãm để mặt cao su tách rời khỏi khay nỉ, giúp đệm mút không bị lún vệt chữ vĩnh viễn.
Khi mặt cao su bị bám bụi giấy sau nhiều lần đóng, bạn có thể dùng một miếng băng dính dán nhẹ lên mặt chữ rồi bóc ra để lấy sạch xơ bụi. Cách vệ sinh khô này vừa giữ cho mặt chữ luôn sạch sẽ, lại không làm ảnh hưởng đến độ bám mực của bề mặt cao su.
Bạn hãy chuẩn bị trước nội dung chữ cần khắc để trao đổi trực tiếp với thợ xưởng, giúp việc lên ma két mẫu diễn ra thuận lợi theo đúng yêu cầu công việc.
Con dấu nhà thuốc là công cụ làm việc quen thuộc của dược sĩ đứng quầy, nhân viên bán lẻ thuốc và người quản lý chuyên môn.
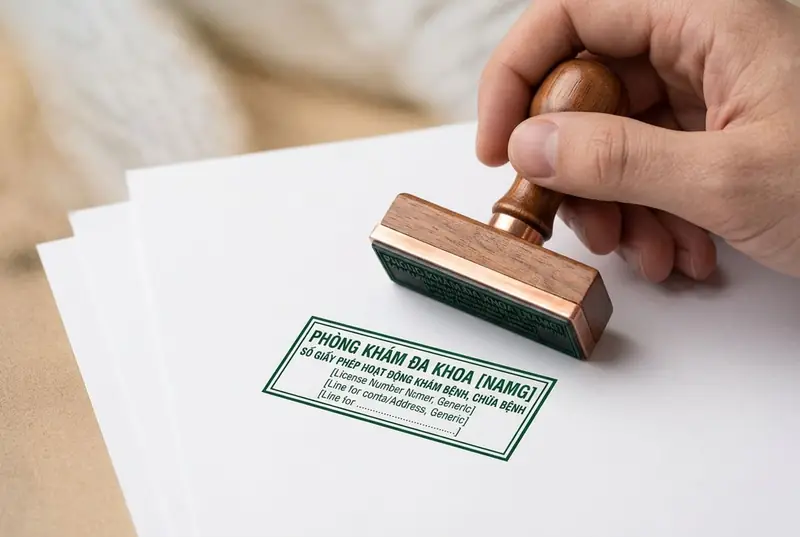
Mẫu con dấu phòng khám phục vụ công tác xác nhận hồ sơ bệnh án, đơn thuốc và chứng từ thu chi viện phí hàng ngày. Đọc tiếp để nắm rõ từng bước.
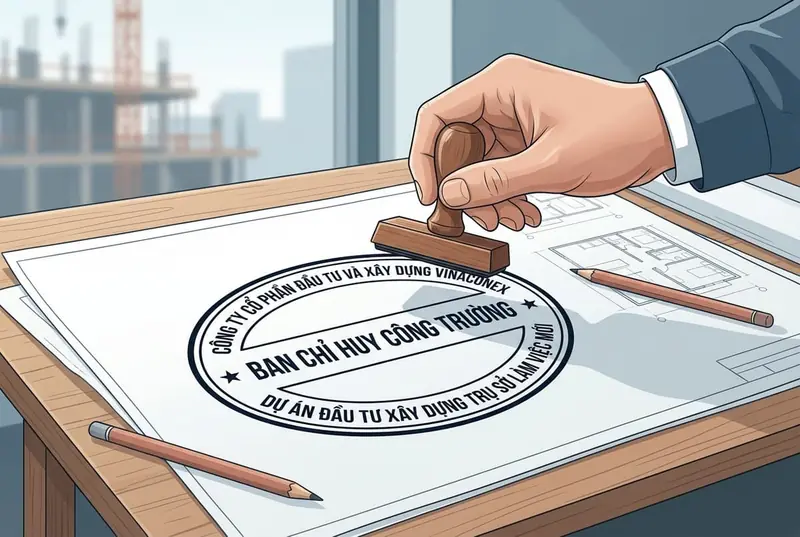
Mẫu con dấu ban chỉ huy công trường được dùng để xác nhận hồ sơ kỹ thuật, nhật ký thi công và biên bản kiểm tra nội bộ tại dự án.